 供应信息


合金刀片的制造工艺融合了材料科学与精密加工技术,流程可分为材料配比、成型、热处理、精加工及涂层处理五大环节,旨在平衡硬度、韧性及耐磨性。
1.材料设计与粉末制备
以碳化钨(WC)为主体(占比70-97%),钴(Co)为粘结相,通过添加钛(Ti)、钽(Ta)等碳化物优化性能。粉末粒径控制在0.5-5μm,采用球磨工艺混合48小时以上,确保成分均匀性,混合后经喷雾干燥制成流动性佳的造粒粉。
2.精密成型技术
冷等静压(CIP)与模压结合应用:模压初成型后,在200-400MPa等静压下消除密度梯度。刀片采用注射成型(MIM),可实现±0.02mm尺寸精度,适合复杂齿形。成型胚体密度达理论值的50-60%。
3.梯度烧结工艺
分阶段升温至1380-1550℃,在真空或低压氢气环境中进行液相烧结。关键控制钴迁移梯度,表层钴含量降低至3-5%以提高硬度,芯部保持8-12%保证韧性。保温时间至分钟级,确保WC晶粒生长控制在0.5μm以内。
4.超精加工体系
金刚石砂轮磨削后,采用磁流变抛光(MRF)使刃口R角达5μm级。激光修锐技术处理刃口微崩缺,配合在线检测,表面粗糙度Ra≤0.1μm。
5.复合涂层沉积
中温CVD(700℃)沉积8-12μm厚TiCN-Al₂O³底层,配合PVD工艺叠加2μm纳米结构TiAlN表层。多层结构使涂层结合力达80N以上,耐热性提升至1200℃。采用HiPIMS电源,沉积速率提升40%的同时降低内应力。
6.智能化检测
集成CCD视觉系统检测刃口缺陷,激光衍射法测量涂层厚度,在线硬度检测采用超声接触阻抗法(UCI),实现100%全检。通过数字孪生技术建立工艺参数-性能预测模型,良品率可达99.6%以上。
该工艺体系通过纳米结构调控和智能化制造,使现代合金刀片寿命较传统产品提升3-5倍,满足高速切削(vc=300-800m/min)和难加工材料需求。


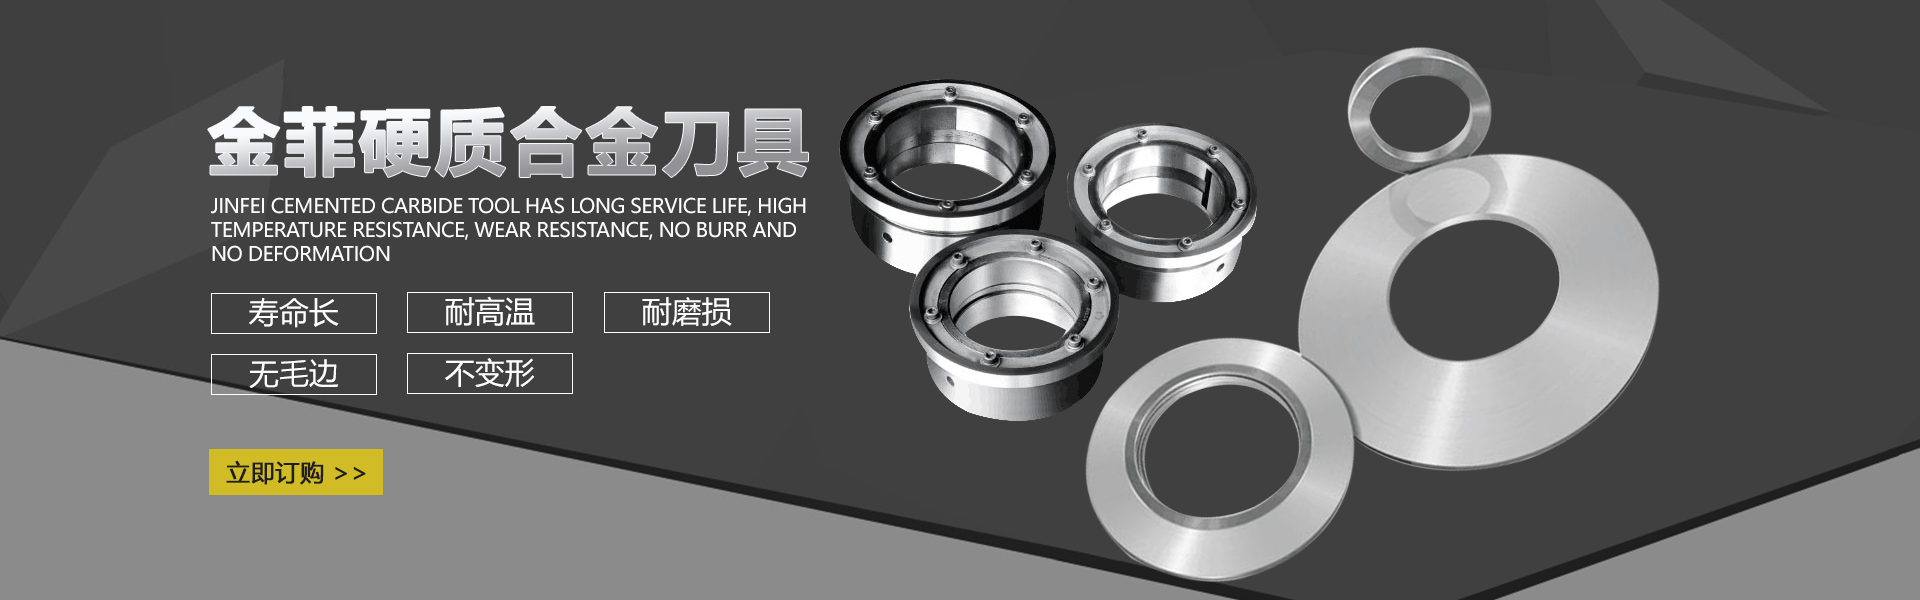
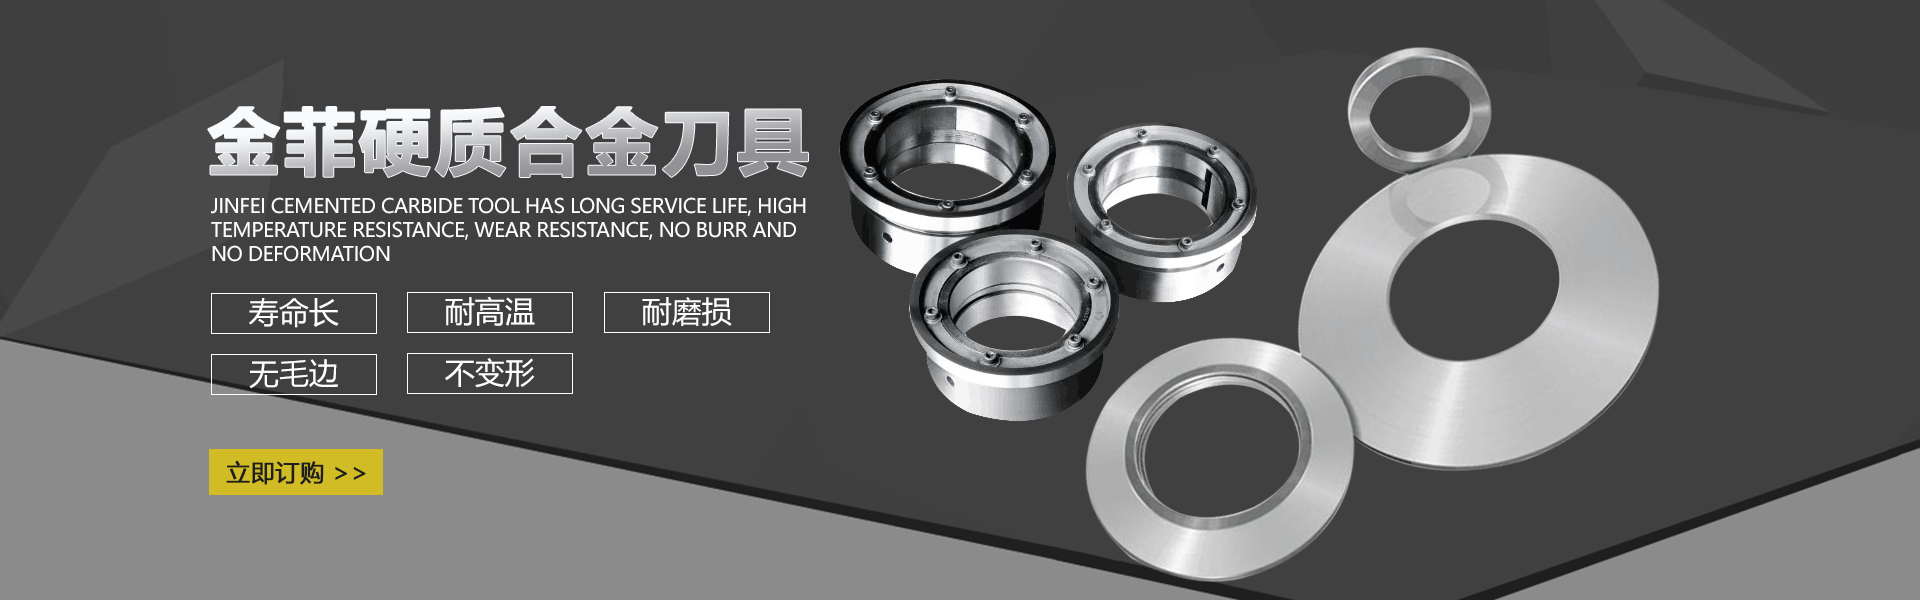
横切刀作为一种重要的切割工具,在多个领域有着广泛的应用。
首先是在印刷厂中扮演着关键角色。它能够按照预设的形状和大小准确地裁剪出所需的印刷品;而在造纸厂里则用于将纸浆均匀且快速地切成标准尺寸的纸张以满足市场需求。此外,办公室常见的信封、文件或合同等纸质材料也常用到它来裁剪整齐美观的边幅以提高文档的度与整洁性。广告业同样离不开它的助力——无论是大幅海报还是宣传单页都需要借助其的切线来保证信息的有效传达给受众群体.在复合裱贴工艺里,横切刀的作用尤为突出:它能地将经过多重工序处理的复合材料地分割成既定规格的产品,极大提高了生产效率和产品质量.制袋机上的它也毫不逊色——电机驱动下的旋转刀片可以迅速而稳定地对行进中的薄膜进行切断处理为包装行业提供了源源不断的包装袋资源;不同材质的塑料薄膜及带胶标签也能通过特定角度的刀刃实现分离而不损伤材质本身展现了它非凡的应用灵活性和适应性特质。
总的来说,无论是在平面材料的加工方面还是在工业生产线的高速运转之中都可以看到这一精密部件发挥出的巨大价值和作用空间!

合金刀片的长期维护指南
合金刀片作为现代机械加工的工具,其性能直接影响加工效率和产品质量。合理的维护管理可延长使用寿命30%以上,同时降低加工成本。以下是关键维护要点:
一、日常清洁与防锈处理
每次使用后需用毛刷清理刀片表面金属碎屑,避免残留物氧化腐蚀刃口。对碳钢基体刀片,建议喷涂防锈油后装入密封袋保存;硬质合金刀片应保持干燥环境,湿度控制在40%以下。特别注意清理刀槽内的积屑,可使用超声波清洗机深度处理。
二、磨损监控与修磨管理
建立每片刀片的寿命档案,通过放大镜定期检查刃口状态。当出现以下情况需及时处理:
1.刃口崩缺超过0.2mm
2.后刀面磨损带宽度达0.3-0.5mm
3.表面粗糙度Ra值上升50%
修磨时需选择砂轮,硬质合金建议使用金刚石砂轮,修磨量控制在0.05-0.1mm/次,避免过热导致材料性能改变。
三、科学存储与使用规范
1.存放时应使用刀架,避免叠放碰撞
2.环境温度保持20±5℃,相对湿度≤60%
3.安装时扭矩需符合标准(如M12刀杆推荐45-50N·m)
4.加工参数优化:切削速度降低15-20%可延长寿命2-3倍
四、润滑冷却系统维护
每月检查冷却液浓度(建议5-8%),定期更换过滤装置。对于难加工材料,建议采用微量润滑(MQL)技术,油雾颗粒控制在2-5μm,流量0.05-0.2L/h。
建立预防性维护周期:每200小时检测刀具系统,包括动平衡校验和夹持精度检测。通过实施TPM全员生产维护,可降低30%的非计划停机损失。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |